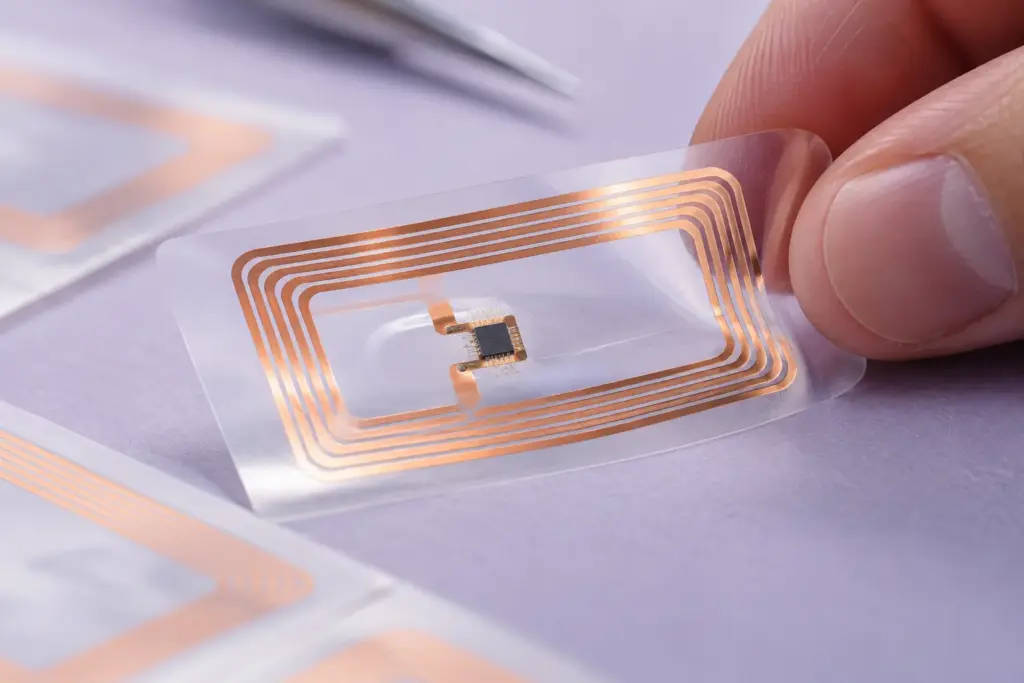
Bei Faserverbundteilen bestimmen die Temperatur und die Reaktion des Harzes, wie weit die Aushärtung fortgeschritten ist. RFID-Sensoren messen direkt zwischen den Faserschichten des Laminats oder nutzen Änderungen im Funksignal als Hinweis auf den Aushärteverlauf. RFID bezeichnet die Identifikation mit Funkwellen. Sensor-Tags ergänzen diese Funktechnik um Messfunktionen.
Versuche mit glasfaserverstärkten Kunststoffen zeigen, dass beide Ansätze Informationen über den Prozess liefern. Sie geben aber nicht automatisch den Aushärtegrad als Prozentwert an. Vor dem Einsatz in der Fertigung müssen Sensor und Material geprüft werden. Auch Einbauort und Funkumgebung gehören in diese gemeinsame Prüfung.
Zwei Messwege mit RFID
Ein RFID-Transponder ohne eigenen Messfühler kann indirekt Hinweise auf den Aushärteprozess geben. Beim Aushärten ändern sich die elektrischen Eigenschaften des Harzes, wodurch sich auch die Funkverbindung zwischen Transponder und Lesegerät verändern kann. In einem Versuch werteten die Forschenden dafür die empfangene Signalstärke aus, kurz RSSI. Ihr Verlauf gab Hinweise auf die Aushärtung, aber keinen direkten Messwert für den Aushärtegrad.
Ein zweiter Ansatz nutzt einen RFID-Tag mit eingebautem Temperatursensor. Er misst die Temperatur an seiner Stelle im Laminat. So lassen sich lokale Temperaturverläufe während der Infusion, bei der das Harz in das Laminat eingebracht wird, und während der Aushärtung verfolgen. Um daraus auf den Aushärtegrad zu schließen, braucht es zusätzlich eine Auswertung, die zum Harzsystem und zum Fertigungsverfahren passt. Mehr zu den Möglichkeiten solcher Tags finden Sie unter intelligente RFID-Tags.
Was RFID-Versuche im Laminat zeigen
Eine 2020 veröffentlichte Untersuchung bettete einen UHF-Transponder, also einen RFID-Tag für den Ultrahochfrequenzbereich, in ein von Hand laminiertes Glasfaserverbundteil mit 16 Gewebelagen ein. Das Bauteil härtete bei konstant 23 °C aus. Alle fünf Minuten erfassten die Forschenden die RSSI und führten eine dielektrische Referenzmessung durch, die die elektrischen Eigenschaften des Materials erfasst. Nach der Umrechnung der Messreihen auf eine gemeinsame Skala lag ihre Korrelation bei 0,98.
Das Ergebnis zeigt, dass der RSSI-Verlauf unter kontrollierten Bedingungen mit einer Referenzmessung übereinstimmen kann. Es lässt sich nicht ohne Weiteres auf andere Harze, Laminataufbauten oder Fertigungsanlagen übertragen. Die Funkumgebung war weitgehend störungsfrei. Zudem nannten die Forschenden die Temperaturabhängigkeit der RSSI als offene Frage.
Eine 2023 veröffentlichte Fallstudie untersuchte flexible, batterielose RFID-Temperatursensoren in Glasfaserverbundplatten mit acht Lagen. Die Forschenden betteten je drei Tags in zwei Platten ein. Während der Infusion und Aushärtung lieferten die Tags Temperaturdaten aus dem Laminat. Die Messwerte der Sensoren in derselben Platte wichen um bis zu etwa 1,9 beziehungsweise 2,1 °C voneinander ab. Die Forschenden führten die Unterschiede vor allem auf die ungleichmäßige Erwärmung durch den Heiztisch zurück. Ein eingebetteter Sensor erfasst so lokale Unterschiede, die bei einer einzelnen Messung an der Oberfläche unentdeckt bleiben können.
Weitere Versuche mit einem bestimmten passiven Sensorsystem ergaben eine maximale Auslesedistanz von 38 mm. Ein nicht eingebetteter Tag funktionierte in den dokumentierten Prüfungen bis 126,9 °C. Diese Werte gelten nur für das untersuchte System und die jeweiligen Versuchsbedingungen. Sie lassen sich nicht als allgemeine Reichweiten- oder Temperaturangaben für RFID-Tags verwenden.
Einen Pilotversuch planen
Legen Sie zuerst fest, welche Prozessdaten Sie brauchen: die Temperatur im Bauteilinneren, Hinweise auf den Harzfluss oder die Signalstärke als indirekten Hinweis auf den Aushärteverlauf. Für diese Ziele brauchen Sie unterschiedliche Sensoren und Auswertungen.
Legen Sie dann fest, mit welchem Harzsystem und Laminataufbau Sie arbeiten und welchen Aushärtezyklus Sie dafür wählen. Halten Sie fest, an welcher Stelle Sie den Tag platzieren, und vergleichen Sie seine Daten mit einer unabhängigen Referenz. Das kann eine geeignete dielektrische Messung oder eine Aufzeichnung der Temperatur sein. So prüfen Sie, ob das RFID-Signal für diesen Prozess aussagekräftig ist.
Lesen Sie den Tag auch mit dem vorgesehenen Lesegerät am echten Werkzeug und in der geplanten Einbaulage aus. Metallische Werkzeuge, die Form des Bauteils und reflektierte Funkwellen beeinflussen, ob das Lesegerät den Tag auslesen kann. Hinweise zu Lesegeräten und zur Datenübertragung finden Sie unter RFID-Reader und Datenübertragung.
Grenzen von RFID im Faserverbund
Funkwellen verhalten sich bei Glasfaser- und Kohlenstofffaserverbunden unterschiedlich. Kohlenstofffasern können RFID-Signale stark abschwächen. Deshalb lässt sich ein Ergebnis aus einem Versuch mit GFK, also glasfaserverstärktem Kunststoff, nicht ohne eigene Prüfung auf ein kohlenstofffaserverstärktes Bauteil übertragen.
Wie stark ein Tag das Bauteil mechanisch beeinflusst, hängt auch von seiner Bauform und davon ab, wie er eingebettet ist. In einer begrenzten Zahl von Biegeversuchen fand eine 2023 veröffentlichte Untersuchung keinen negativen Einfluss des integrierten Sensors auf die Bruchfestigkeit. Die Forschenden empfahlen jedoch weitere Prüfungen. Eine 2024 veröffentlichte Untersuchung an kohlenstofffaserverstärkten Proben stellte bei eingebetteten Tags eine deutlich niedrigere Bruchlast fest. Die Proben hatten neben dem Tag weitere konstruktive Besonderheiten. Daher gilt dieser Befund nicht allgemein für alle RFID-Einbauten. Er zeigt aber, dass das konkrete Bauteil mechanisch geprüft werden muss.
Temperaturdaten und RSSI-Verläufe zeigen Veränderungen im Prozess. Sie ersetzen weder eine Kalibrierung für das jeweilige Material noch eine Qualitätsprüfung. Auch aus dem Temperaturverlauf allein lässt sich der Aushärtegrad nicht bestimmen. Wer eine Harzfront anhand der Temperatur verfolgen will, braucht außerdem einen ausreichenden Temperaturunterschied zwischen Harz und Umgebung.