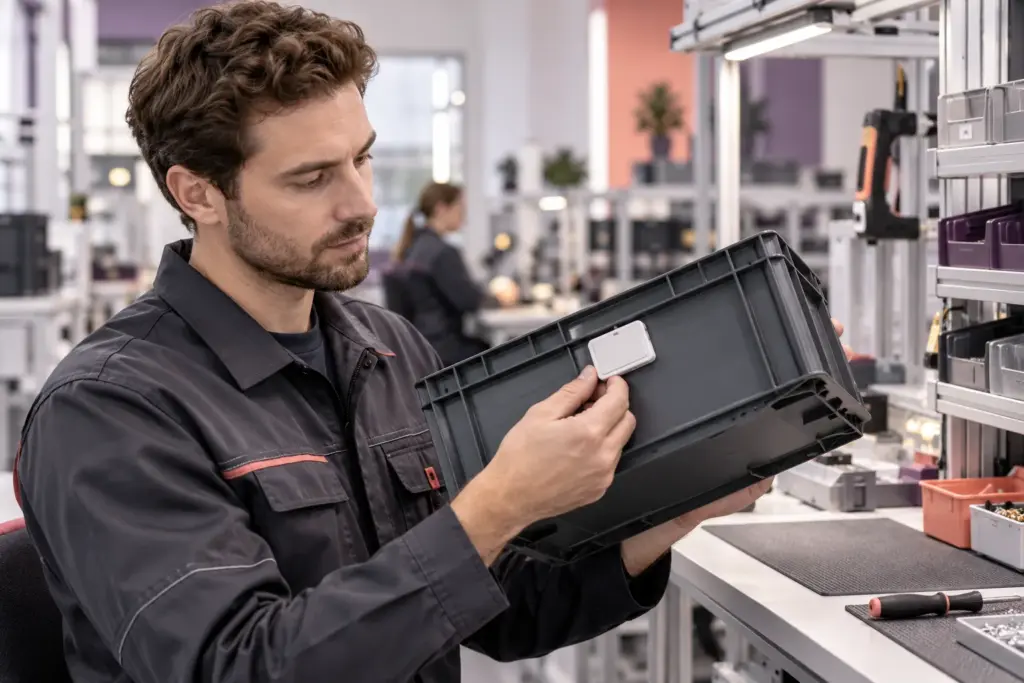
RFID eignet sich besonders für Bauteile, Werkzeuge und Werkstückträger, die regelmäßig bewegt und ohne manuelles Scannen erfasst werden sollen. Die Technik erkennt Objekte kontaktlos: Tag und Lesegerät benötigen keinen direkten Sichtkontakt. Ob die Erfassung zuverlässig funktioniert, bestimmen der RFID-Tag, das Lesegerät und die Einbausituation in der Produktion.
Der Nutzen entsteht erst, wenn das Lesegerät die Kennung an die Produktionssoftware übermittelt. Die Software ordnet sie einem Objekt und Arbeitsschritt zu. Danach verbucht sie den Vorgang, prüft ihn oder gibt ihn frei.
Planen Sie Störungen und die Datenanbindung von Beginn an mit ein. Metall reflektiert oder schirmt Funkwellen ab, Flüssigkeiten können die Erfassung beeinträchtigen. Lesegeräte können außerdem Tags aus benachbarten Bereichen mitlesen. Untersuchungen aus Produktions- und Logistikumgebungen beschreiben sowohl nicht erfasste als auch unbeabsichtigt gelesene Tags (Knapp und Uckelmann, 2022).
Fallbeispiele zeigen mögliche Anwendungen, liefern jedoch keine allgemeingültigen Werte für Produktivitätsgewinne oder Amortisationszeiten. Die BMW Group beschreibt etwa eine RFID-Schleuse zur Prüfung von Fahrzeugen am Werksausgang, veröffentlicht aber keine konkrete Zeitersparnis oder Wirtschaftlichkeitsrechnung (BMW Group). Bewerten Sie den Nutzen deshalb für Ihren eigenen Ablauf und berücksichtigen Sie Kosten für Integration, Tests und Betrieb.
RFID einfach erklärt
Ein Werkstückträger transportiert Bauteile von einer Station zur nächsten. Ein RFID-Tag, auch Transponder genannt, sitzt am Träger und tauscht über Funkwellen Daten mit einem Lesegerät aus. Sobald der Träger den Erfassungsbereich erreicht, liest das Gerät seine Kennung.
Ein Barcode muss für den Scanner sichtbar sein. RFID benötigt keinen direkten Sichtkontakt. Die Umgebung beeinflusst die Übertragung dennoch: Metall, Flüssigkeiten und eine ungünstige Einbaulage können die Reichweite verringern oder das Auslesen verhindern.
Passive Tags besitzen keine eigene Batterie. Sie beziehen beim Lesen Energie aus dem Feld des Lesegeräts und antworten durch eine Veränderung des zurückgeworfenen Funksignals. Aktive Tags verfügen über eine eigene Energieversorgung und eignen sich für andere Reichweiten und Einsatzbedingungen. Ein gewöhnlicher Identifikationstag misst keine Temperatur, Erschütterungen oder andere Zustände. Dafür benötigt er zusätzliche Sensoren.
Was auf dem Tag steht
Ein Tag enthält häufig eine eindeutige Kennung, die in der Produktionssoftware auf den Datensatz des Werkstückträgers oder Bauteils verweist. Dort stehen zum Beispiel der Auftrag, die Herkunft und der Bearbeitungsstatus. Die vollständige Produktionshistorie muss daher nicht auf dem Tag liegen.
EPC und RFID bezeichnen unterschiedliche Dinge: Der Electronic Product Code (EPC) ist ein Schema zur eindeutigen Kennzeichnung von Objekten. RFID ist die Funktechnik, mit der ein Lesegerät Daten kontaktlos abruft. GS1 Germany erläutert die Unterscheidung.
Für Ereignisdaten aus Produktion und Lieferkette gibt es außerdem EPCIS. Dieser Standard regelt, wie solche Daten gespeichert und ausgetauscht werden. Dazu gehört etwa die Information, dass ein Objekt zu einem bestimmten Zeitpunkt einen Arbeitsschritt durchlaufen hat. EPCIS regelt nicht die Funkverbindung zwischen Tag und Lesegerät (GS1 EPCIS).
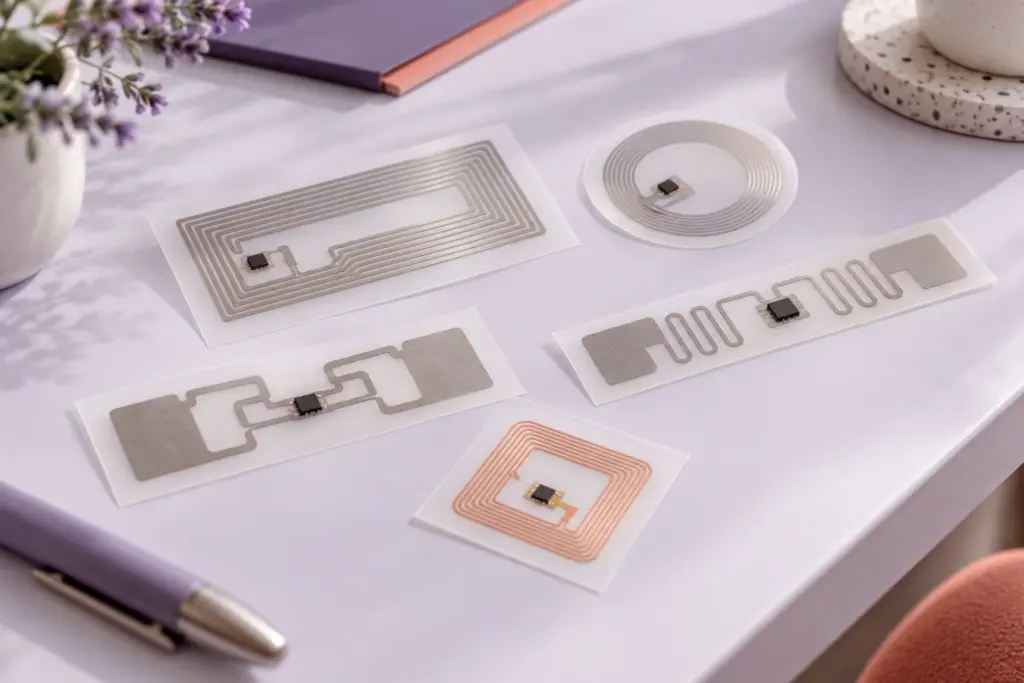
Wo RFID in der Produktion hilft
RFID hilft, wenn Bauteile, Werkzeuge, Messgeräte oder Werkstückträger zuverlässig identifiziert und zurückverfolgt werden sollen. Wenn ein Objekt eine Station, einen Übergang oder eine Schleuse passiert, liest ein Lesegerät die Kennung vom Tag. Die Produktionssoftware ordnet das Ereignis einem Auftrag oder Arbeitsschritt zu und führt anschließend beispielsweise eine Buchung, Prüfung oder Freigabe aus.
Automatische Leseereignisse ergänzen manuelle Buchungen und liefern Daten über Bearbeitungszeiten oder Qualitätsabweichungen. Ein Lesegerät kann mehrere Tags gleichzeitig erfassen, wenn es passend aufgestellt ist, etwa an einer Warenschleuse. Ob dies zuverlässig gelingt, hängt von Erfassungszone, Tag-Anordnung und Umgebung ab. Metall und Flüssigkeiten beeinflussen die Funkstrecke. RFID liefert Kennungen und Ereignisdaten; Aufträge, Kapazitäten und den gesamten Ablauf steuert weiterhin die Produktionssoftware.
Beispiele aus Deutschland
Das BMW-Werk Regensburg nutzt eine RFID-Schleuse am Werksausgang. Sie gleicht Fahrzeugidentitäten mit Transportinformationen ab. Der Bericht von BMW belegt den Einsatz an einer Versand- und Logistikschnittstelle, nennt jedoch keine Zeitersparnis oder Amortisationszeit.
Eine Studie, an der die Friedrich-Alexander-Universität Erlangen-Nürnberg und Siemens Healthineers beteiligt waren, untersucht, wie sich Betriebsmittel, Werkzeuge und Messgeräte bei Hochleistungsröntgenstrahlern zurückverfolgen lassen. Der Eintrag der Universität belegt das Untersuchungsfeld, enthält aber keine belastbare Einsparquote.
GERA-IDENT berichtet über RFID-Labels, die während der Fertigung in Solarmodule eines nicht genannten deutschen Herstellers eingebettet werden. Das Fallbeispiel beschreibt den Einsatz, liefert jedoch keine unabhängigen Leistungsdaten. Solche Beispiele belegen produktionsnahe Anwendungen, aber keine vollständig RFID-gesteuerte Fabrik.
Studienwerte richtig einordnen
Ein Prototyp zur Erfassung von Verpackungen in einem portugiesischen Industrieunternehmen erkannte 14 Objekte in 1,58 Sekunden statt in 45,2 Sekunden. Diese gemessenen Zeiten beziehen sich auf einen bestimmten Erfassungsvorgang, nicht auf die Produktivität des gesamten Betriebs. Die Studie enthält widersprüchliche Prozentangaben; die Zeitwerte sind deshalb belastbarer als die genannte Quote.
Eine 2024 veröffentlichte Analyse von 52.286 Produktionsdatensätzen aus den Jahren 2008 bis 2018 untersucht Datenanalyse, nicht den kontrollierten Effekt einer RFID-Einführung. Auch eine Reichweitenänderung von 170 auf 200 Zentimeter in einem Versuchsaufbau gilt nicht allgemein für Produktionshallen.
Materialflussdaten und personenbezogene Leistungsdaten müssen Sie getrennt behandeln. Wenn Leseereignisse einzelnen Beschäftigten zugeordnet werden, sind Datenschutz und Arbeitsrecht gesondert zu prüfen.
Häufige Frage
Ersetzt RFID ein Produktionsmanagementsystem?
Nein. RFID erfasst Kennungen und Ereignisse. Die Produktionssoftware ordnet sie Aufträgen und Arbeitsschritten zu und steuert daraus folgende Buchungen, Prüfungen oder Freigaben.
Tags und Lesegeräte passend wählen
Legen Sie zuerst fest, welches Objekt die Kennung tragen soll: ein Bauteil, ein Werkzeug oder ein wiederverwendbarer Werkstückträger. Entscheiden Sie anschließend, ob eine Station ein einzelnes Objekt erkennen oder mehrere Objekte beim Durchfahren lesen soll. Planen Sie die Erfassungszone so eng, wie es der Arbeitsschritt zulässt. Eine große Reichweite erhöht das Risiko, dass das Lesegerät Tags aus benachbarten Bereichen oder von vorbeifahrenden Objekten mitliest.
Wählen Sie Bauform und Befestigung nach den tatsächlichen Belastungen aus. Temperatur, Reinigungsmittel, Stöße, Vibrationen und verfügbarer Platz bestimmen, welcher Tag geeignet ist. Zuverlässige Erfassung setzt voraus, dass Tag, Lesegerät, Antennenposition und Datenverarbeitung zusammenpassen; ein robuster Tag oder ein leistungsstarkes Lesegerät allein reicht dafür nicht aus.
Metall und Störungen prüfen
RFID liest Kennungen ohne Sichtkontakt; die Umgebung beeinflusst jedoch den Leseerfolg. Metall reflektiert oder schirmt Funkwellen ab. Flüssigkeiten, die Ausrichtung des Tags und der Abstand zur Antenne beeinflussen ebenfalls, ob das Lesegerät eine Kennung erkennt. Für die Montage auf Metall gibt es speziell ausgelegte In-Metal-Tags.
Eine Herstellerfallstudie zur CNC-Werkzeuglogistik nennt für ihre konkrete Lösung einen Leseabstand von 15 bis 20 Millimetern. Dieser Wert gilt nicht automatisch für andere Tags, Lesegeräte oder Einbaulagen.
In der Produktion treten zwei typische Fehler auf: Das Lesegerät erkennt einen erwarteten Tag nicht, oder es liest einen Tag, der an dieser Station nicht berücksichtigt werden darf. Reflexionen und Abschattungen gehören zu den dokumentierten Ursachen. Positionieren Sie Tags und Antennen deshalb am realen Objekt. Abschirmungen und angepasste Lesegeräteinstellungen können die Erfassungszone zusätzlich begrenzen. Entscheidend bleibt der Test mit den tatsächlichen Materialien, Bewegungen und Verschmutzungen im Betrieb.
Lesen und Daten verarbeiten
Das Lesegerät liefert zunächst nur eine Kennung. Die angeschlossene Software muss diese Kennung einem konkreten Objekt und dem erwarteten Arbeitsschritt zuordnen. Erst dann entsteht aus dem Leseereignis eine Buchung, etwa „Werkstückträger an Station 3 eingetroffen“.
Definieren Sie, wie die Software doppelte, verspätete oder widersprüchliche Leseereignisse behandelt. Planen Sie auch den Ausnahmefall: Beschäftigte müssen einen fehlenden Tag oder eine unterbrochene Verbindung erkennen und den Arbeitsschritt nachvollziehbar fortsetzen können.
Ein RFID-Tag misst nicht automatisch Temperatur, Erschütterungen oder andere Zustände. Auch eine Produktionshistorie speichert er nicht standardmäßig. Dafür benötigen Sie einen Sensortag oder eine dafür ausgelegte Datenlösung.
Prüfen Sie die Auslegung zunächst in einem begrenzten Pilotbetrieb. Testen Sie verschiedene Tag-Ausrichtungen, volle Werkstückträger und typische Störungen. Erfassen Sie Fehl- und Fremdlesungen sowie das Verhalten bei Kommunikationsausfällen. Weiten Sie die Lösung erst aus, wenn Kennungen und Ersatzabläufe im Schichtbetrieb zuverlässig funktionieren.
Häufige Fragen
Ist eine größere Lesereichweite besser?
Nein. Das Lesegerät sollte die vorgesehenen Tags innerhalb einer klar abgegrenzten Zone erfassen. Eine zu große Reichweite erhöht das Risiko von Fremdlesungen.
Reicht ein passender Tag für eine zuverlässige Erfassung?
Nein. Tag, Lesegerät, Antennenposition und Datenverarbeitung müssen zur Station und zum Arbeitsablauf passen. Das zeigt erst ein Test unter realen Produktionsbedingungen.
Einen Pilot sinnvoll aufsetzen
Starten Sie mit einem klar abgegrenzten Problem, etwa hohem Suchaufwand, häufigen manuellen Buchungen oder falsch zugeordneten Werkzeugen. Messen Sie vor dem Pilotbetrieb, wie lange die betroffenen Arbeitsschritte dauern, wie viele Fehler auftreten und welche Nacharbeit daraus entsteht. Legen Sie zugleich fest, welche Objekte RFID erfassen soll und welche Fehlzuordnungen oder Verzögerungen noch akzeptabel sind.
Testen Sie RFID unter den Bedingungen des späteren Einsatzes: mit verschiedenen Produktvarianten, Beladungen, Tag-Positionen und Schichten. Prüfen Sie den gesamten Datenweg vom Lesen der Kennung bis zur korrekten Buchung im angebundenen System. Testen Sie auch Ausnahmen wie beschädigte Tags, nicht gelesene Kennungen und Verbindungsunterbrechungen.
RFID-Pilot messen
Beantworten Sie drei Fragen getrennt: Erkennt das Lesegerät die richtigen Objekte? Verbessert sich der Arbeitsablauf? Rechtfertigt der Nutzen die Kosten?
Messen Sie, welcher Anteil der Objekte korrekt gelesen wird, wie viele Tags unerkannt bleiben und wie viele unbeabsichtigt mitgelesen werden. Messen Sie außerdem, wie viele manuelle Eingriffe pro Schicht nötig sind und wie lange eine korrekte Buchung dauert.
Vergleichen Sie Such-, Prüf- und Nacharbeitszeiten mit den vor dem Start dokumentierten Werten. Bei Mehrwegträgern zählen auch Nutzungsdauer und Ersatzbedarf. Legen Sie vor dem Test fest, welche Lese- und Fehlerraten Sie akzeptieren. Dafür gibt es keine allgemein gültigen Werte. Ein kurzer Lesevorgang belegt weder weniger Produktionsfehler noch eine höhere Gesamtleistung.
Kosten vollständig kalkulieren
Berücksichtigen Sie neben Tags und Lesegeräten auch Antennen, Montage, Schnittstellen, Softwareanpassungen, Tests, Inbetriebnahme und Schulung. Berücksichtigen Sie auch laufende Kosten für Ersatz-Tags, Wartung, Support, den Betrieb der Software und die Behebung von Lesefehlern.
Als vereinfachte Rechnung gilt: Jährlicher Nettonutzen = tatsächlich nutzbare Einsparungen + vermiedene Kosten − zusätzliche Betriebskosten. Frei werdende Arbeitsminuten senken Personalkosten nur, wenn der Betrieb diese Zeit nachweisbar wirtschaftlich anders nutzt.
Weiten Sie RFID erst aus, wenn der Pilot die zuvor festgelegten technischen und wirtschaftlichen Ziele erreicht. Für deutsche Produktionsbetriebe gibt es keine belastbare allgemeine Kostenspanne oder Amortisationsdauer.
Häufige Fragen
Wie lange sollte ein RFID-Pilot laufen?
Der Pilot sollte alle relevanten Produktvarianten, Beladungen und Schichten abdecken. Für einen belastbaren Vergleich mit den Ausgangswerten braucht der Pilot genügend Produktionszyklen. Seltene Fehlerfälle müssen Sie gezielt testen, wenn sie im normalen Betrieb nicht häufig genug auftreten.

Vorschriften und Standards in Deutschland
Stand der Angaben: 5. November 2026. Prüfen Sie vor dem Betrieb eines RFID-Lesegeräts die geltenden Frequenzvorgaben und die Konformität des konkreten Geräts. Technische Standards beschreiben Schnittstellen und Geräteeigenschaften; sie erlauben nicht automatisch die Nutzung eines Frequenzbands in Deutschland.
Frequenzen und Standards
Die Bundesnetzagentur führt die Vfg. 91/2025 als zusammengefasste Allgemeinzuteilung für Geräte geringer Reichweite. Die frühere separate Allgemeinzuteilung für RFID ist darin als aufgehoben genannt.
Für bestimmte RFID-Anwendungen im Bereich von 865 bis 868 MHz erlaubt die Verfügung 2 W ERP nur auf Kanälen mit den Mittenfrequenzen 865,7, 866,3, 866,9 und 867,5 MHz. ERP gibt an, wie stark die abgestrahlte Leistung im Vergleich zu einer Referenzantenne ist. Die Bandbreite darf höchstens 200 kHz betragen. Zusätzlich gelten Vorgaben zur Störungsminderung. Andere Funkdienste können dieselben Frequenzen nutzen und stören. Es gibt keinen Schutz vor solchen Störungen. Diese Bedingungen gelten nicht automatisch für andere Frequenzbereiche.
Die ISO/IEC 18000-63:2026 beschreibt eine RFID-Luftschnittstelle für 860 bis 930 MHz. Auch die DIN EN 302208:2024-04 umfasst technische Anforderungen für 865 bis 868 MHz sowie 915 bis 921 MHz. Daraus folgt keine Nutzungsberechtigung für das gesamte Band von 915 bis 921 MHz in Deutschland. GS1 führt für UHF-RFID EPC Gen2 Version 3.0.1 mit dem Datum 26. Februar 2026. Prüfen Sie bei Planung und Beschaffung daher sowohl die nationale Frequenzregelung als auch die Konformitätserklärung und technischen Angaben des Herstellers.
Beschäftigte und Arbeitsschutz
RFID-Leseereignisse werden zu Beschäftigtendaten, wenn Sie sie einer Person, Arbeitszeit oder Arbeitsleistung zuordnen. Nach § 87 Absatz 1 Nummer 6 BetrVG ist der Betriebsrat zu beteiligen, wenn eine technische Einrichtung objektiv geeignet ist, Verhalten oder Leistung zu überwachen. Der Beschluss des Bundesarbeitsgerichts 1 ABR 16/23 erläutert diesen Maßstab. RFID ist dadurch nicht allgemein verboten. Legen Sie früh fest, welche Materialflussdaten Sie benötigen, und vermeiden Sie personenbezogene Auswertungen, soweit sie nicht erforderlich sind.
Die EMFV verlangt, dass Sie die Gefahren durch elektromagnetische Felder an jedem Arbeitsplatz beurteilen. Berücksichtigen Sie Beschäftigte mit Implantaten gesondert. Pauschale Sicherheitsabstände ersetzen keine Prüfung der konkreten Anlage.
Die EU-Ökodesign-Rahmenverordnung 2024/1781 schreibt RFID nicht allgemein als Datenträger für alle Produkte vor. Anforderungen an Datenträger oder digitale Produktpässe ergeben sich erst aus den Regeln für die jeweilige Produktgruppe.
Häufige Frage
Gibt die DIN EN 302208 das Band 915 bis 921 MHz in Deutschland frei?
Nein. Die Norm legt technische Anforderungen fest. Ob eine konkrete Anlage dieses Band nutzen darf, richtet sich nach den geltenden deutschen Frequenzvorgaben und den Bedingungen für das jeweilige Gerät.
Häufige Fragen zu RFID
Braucht RFID Sichtkontakt
Nein. RFID überträgt Daten per Funk; Tag und Lesegerät müssen sich nicht direkt optisch sehen. Anders als bei einem Barcode muss das Lesegerät den Tag nicht sichtbar erfassen. Metall, Flüssigkeiten, die Einbaulage und Funkstörungen können die Verbindung jedoch so stark beeinflussen, dass ein Tag nicht oder nur unzuverlässig gelesen wird.
Funktioniert RFID auf Metall
Ja, wenn Tag und Montage für Metall ausgelegt sind. Dafür gibt es RFID-Tags, die direkt auf Metall befestigt werden können. Prüfen Sie Tag und Lesegerät am konkreten Objekt unter den Bedingungen der Produktionsstation. Material, Abstand, Ausrichtung und umgebende Metallteile bestimmen mit, ob die Erfassung zuverlässig funktioniert.
Haben Tags eine Batterie
Nicht alle. Passive Tags haben keine eigene Batterie. Das Lesegerät liefert ihnen beim Auslesen die nötige Energie über sein Funkfeld. Aktive Tags besitzen eine eigene Energieversorgung und eignen sich für andere Reichweiten- und Einsatzanforderungen.
Ob Daten auf einem Tag gespeichert oder geändert werden können, hängt nicht davon ab, ob der Tag aktiv oder passiv arbeitet. Die GS1-Spezifikation für EPC Gen2 beschreibt die Funkkommunikation für UHF-RFID.
Muss die Historie auf dem Tag
Nein. Der Tag kann eine Kennung speichern, über die eine Produktionssoftware den zugehörigen Datensatz aufruft. Auftragsstatus, Bearbeitungsschritte und Prüfergebnisse liegen dann in einer Datenbank oder einem anderen angebundenen Speicher.
Welche Daten direkt auf dem Tag gespeichert werden, richtet sich nach dem Prozess, dem benötigten Zugriff ohne Netzwerkverbindung und der gewählten Systemarchitektur.
Wann rechnet sich RFID
Eine allgemeine Amortisationsdauer für RFID in deutschen Produktionsbetrieben gibt es nicht. Vergleichen Sie die Ausgangswerte vor einem Pilotprojekt mit den gemessenen Ergebnissen danach. Rechnen Sie Tags, Lesegeräte, Integration, Betrieb, Wartung und Ersatz ein.
Als Nutzen zählen nur Einsparungen, die im Betrieb tatsächlich entstehen. Frei werdende Arbeitszeit verbessert das Ergebnis beispielsweise dann, wenn Beschäftigte dadurch andere notwendige Aufgaben übernehmen oder sich Fehler, Suchzeiten und Nacharbeit nachweisbar verringern.
Ist RFID für den Produktpass Pflicht
Nein. Die EU-Ökodesign-Verordnung schreibt RFID nicht pauschal für alle Produkte vor. Sie schafft den Rahmen für produktgruppenbezogene Anforderungen an den digitalen Produktpass.
Ob ein Produkt einen Datenträger benötigt, welche Technik dafür zulässig ist und welche Informationen verfügbar sein müssen, legen die Regeln für die jeweilige Produktgruppe fest.
Kernaussagen
- Beginnen Sie mit einem konkreten Ablaufproblem: RFID eignet sich besonders, wenn Bauteile, Werkzeuge oder Werkstückträger wiederholt ohne manuelle Scans erfasst werden sollen.
- Testen Sie Tag, Lesegerät und Montage gemeinsam: Metall, Flüssigkeiten und ungünstige Einbaulagen stören die Erfassung. Prüfen Sie auch, ob unerwünschte Tags mitgelesen werden.
- Verknüpfen Sie Lesungen mit einer klaren Aktion: Nutzen entsteht erst, wenn die Produktionssoftware Kennungen korrekt zuordnet und Buchungen, Prüfungen oder Freigaben auslöst.
- Messen Sie einen begrenzten Pilotbetrieb: Vergleichen Sie Erfassungsfehler, manuelle Eingriffe und Prozesszeiten mit dem Ausgangszustand. Berücksichtigen Sie Integration, Betrieb und Ersatz-Tags. Allgemeine Produktivitätsgewinne oder Amortisationszeiten lassen sich nicht angeben.
- Prüfen Sie Vorgaben vor dem Einsatz: Stimmen Sie Frequenz und Gerätekonfiguration auf die deutschen Regeln ab. Beziehen Sie Betriebsrat, Beschäftigtendaten und Arbeitsschutz ein, wenn Personen oder Arbeitsplätze betroffen sind.
FAQ
Braucht RFID Sichtkontakt?
Nein. Ein Lesegerät muss den Tag nicht optisch sehen. Metall, Flüssigkeiten, die Einbaulage und Funkstörungen können die Verbindung dennoch beeinträchtigen.
Funktioniert RFID auf Metall?
Ja, dafür gibt es speziell ausgelegte Tags, etwa für Werkzeuge oder andere Metallteile. Prüfen Sie Tag und Montage am konkreten Objekt, denn Bauform und Einbausituation bestimmen die Erfassungsleistung.
Haben RFID-Tags immer eine Batterie?
Nein. Passive Tags beziehen ihre Energie beim Lesen aus dem Feld des Lesegeräts. Aktive Ausführungen besitzen eine eigene Energieversorgung. Ob ein Tag beschreibbar ist, hängt unabhängig davon von seiner Bauart ab.
Wie starte ich einen RFID-Pilot in der Produktion?
Wählen Sie ein klar begrenztes Problem, etwa manuelle Buchungen oder falsch zugeordnete Werkzeuge. Messen Sie zunächst Zeitaufwand und Fehler im bisherigen Ablauf. Testen Sie danach den gesamten Weg vom Lesen bis zur korrekten Buchung, auch bei unterschiedlichen Produktvarianten und Einbaulagen.
Was passiert, wenn ein Tag nicht gelesen wird?
Die angeschlossene Software sollte den fehlenden Eintrag erkennen und einen festgelegten nächsten Schritt ermöglichen, etwa eine manuelle Prüfung oder Buchung. Testen Sie auch den Umgang mit beschädigten Tags und Kommunikationsausfällen.
Wann rechnet sich RFID?
Eine allgemeine Amortisationsdauer für Produktionsbetriebe lässt sich nicht angeben. Vergleichen Sie die Ergebnisse des Pilotbetriebs mit den Kosten für Tags, Lesegeräte, Montage, Integration, Betrieb und Ersatz.
Muss die Produktionshistorie auf dem Tag gespeichert sein?
Nein. Der Tag kann eine Kennung enthalten, über die eine angeschlossene Software Produktionsdaten zuordnet und abruft. Welche Informationen direkt am Objekt gespeichert werden, richtet sich nach dem konkreten Prozess.
Ist RFID für den digitalen Produktpass vorgeschrieben?
Die EU-Ökodesign-Rahmenverordnung schreibt RFID nicht pauschal für alle Produkte vor. Welche Datenträger und Angaben gelten, hängt von den Anforderungen für die jeweilige Produktgruppe ab.
Was muss ich bei RFID-Frequenzen in Deutschland prüfen?
Prüfen Sie, ob Frequenzband, Sendeleistung und Gerätekonfiguration die geltenden Vorgaben der Bundesnetzagentur erfüllen. Technische Angaben in einer Norm oder die Zulassung für ein anderes Land erlauben nicht automatisch die Nutzung aller Frequenzen in Deutschland.


